


Лиття закриває кайло, сокиру, молот і лопату. Пилка, ножиці, спис, долото, серп, ніж, цвяхи й пластини так не робляться: злиток гріють у кузні й вибивають молотом на ковадлі. Поки немає мідного ковадла, кувати ні на чому.
Що потрібно до першого кування
- ковадло — для міді й бронзи його відливають, а не кують;
- молот, щипці в другій руці і щонайменше один злиток;
- кузня з 7 кругляків будь-якого каменю;
- паливо: на старті це деревне вугілля.
Злитки міді перед куванням відливають у тиглі: форми, вугільна яма й заливка розібрані в гайді про лиття міді.
Молот може бути кам’яним. Рівень молота не вирішує, який метал візьме ковадло. Вирішує лише метал самого ковадла.
Мідне ковадло
Форму ковадла ліплять із глини: на неї йде 28 одиниць. Форму обпалюють у ямі, як тигель. У заливку потрібно 900 одиниць металу — це 9 злитків, або 180 самородків. Тигель такий об’єм тримає, але форму треба залити за один раз. Неповна форма не піднімається, а якщо її розбити, метал усередині зникне.
Коли мідь охолоне до холодної, форму розбивають і забирають ковадло. Правою кнопкою, як голівку кайла, воно не дістається.
Мідне ковадло кує мідь, будь-яку бронзу, золото, срібло, свинець, цинк, вісмут і сплави на кшталт латуні. Залізо на ньому не береться: для заліза потрібне бронзове. Якщо ковадло потім розібрати долотом у сітці крафту, повернеться 8 злитків, не 9. Долото при цьому втрачає 600 міцності.
Бронзове ковадло ллють так само, тільки сплавом. Скільки міді й рідкісного металу закладати, рахує калькулятор сплавів.
Кузня і паливо
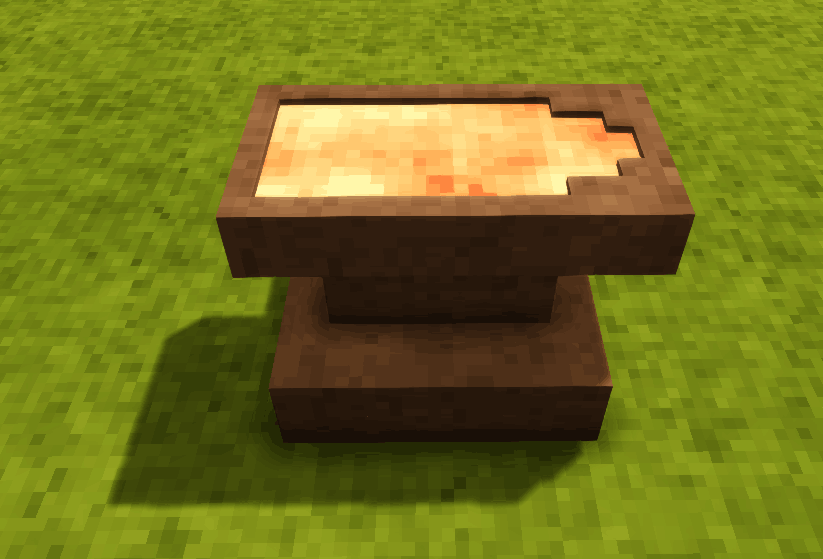
Кузня крафтиться з 7 кругляків. Паливо і злитки кладуть із затиснутим Shift і правою кнопкою миші. Усередині вміщається 5 одиниць палива і до 4 злитків. Підпалити — тим самим Shift і правою кнопкою, зі смолоскипом у руці. Дощ кузню гасить. Метал усередині не плавиться, навіть якщо нагрів вищий за точку плавлення: кузня лише гріє заготовку.
Без міхів паливо дає близько 60% своєї температури. Міді й бронзі цього вистачає. Залізу на деревному вугіллі вже впритул, блістерній сталі без міхів не обійтися.
| Паливо | Без міхів | З міхами | Горить |
|---|---|---|---|
| Буре вугілля | 600 °C | 985 °C | 2,4 ігрової години |
| Кам’яне вугілля | 700 °C | 1150 °C | 3 ігрові години |
| Антрацит | 700 °C | 1150 °C | 4 ігрові години |
| Деревне вугілля | 750 °C | 1232 °C | 2 ігрові години |
| Кокс | 800 °C | 1314 °C | 2 ігрові години |
Кувати можна, коли метал гарячіший за половину своєї точки плавлення. Для міді це 542 °C, для вісмутової бронзи 425 °C, для олов’яної 475 °C, для чорної 510 °C. Деревне вугілля без міхів дає 750 °C, тож перше кування міді й бронзи на міхи не зав’язане. Однієї закладки палива вистачає на один-два предмети.
Грубі міхи роблять із 8 палиць, 1 великої або величезної шкури і 2 мотузок. Їх ставлять упритул до кузні, лицевим боком до неї. Після 500 натискань вони ламаються. Звичайні міхи з 3 цвяхів зі штабами, 6 шкіри і 6 дощок не ламаються, але шкіра й цвяхи з’являються вже після першого кування.
Скільки дров піде на вугілля для кузні, рахує калькулятор вугілля.
Як кувати
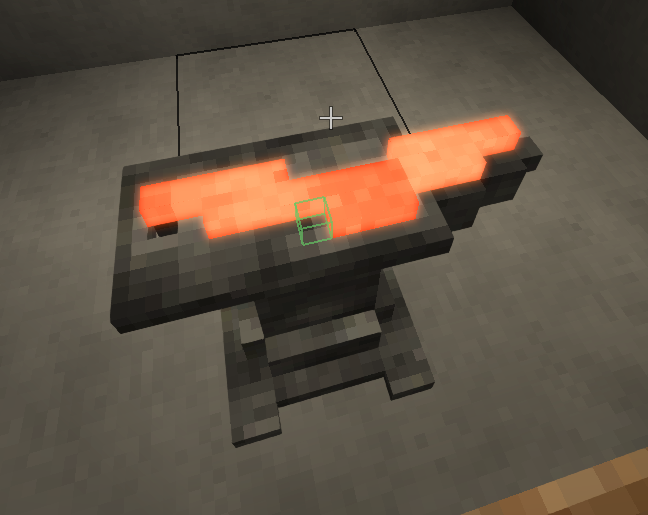
- Покладіть вугілля і злиток у кузню та підпаліть її.
- Дочекайтеся робочої температури. Її видно в підказці блока.
- Візьміть злиток щипцями і поставте на ковадло через Shift і праву кнопку.
- Оберіть предмет у вікні. Поки вибір не підтверджено, скасування поверне цілий злиток. Після підтвердження це вже заготовка, і інший предмет із неї не обрати.
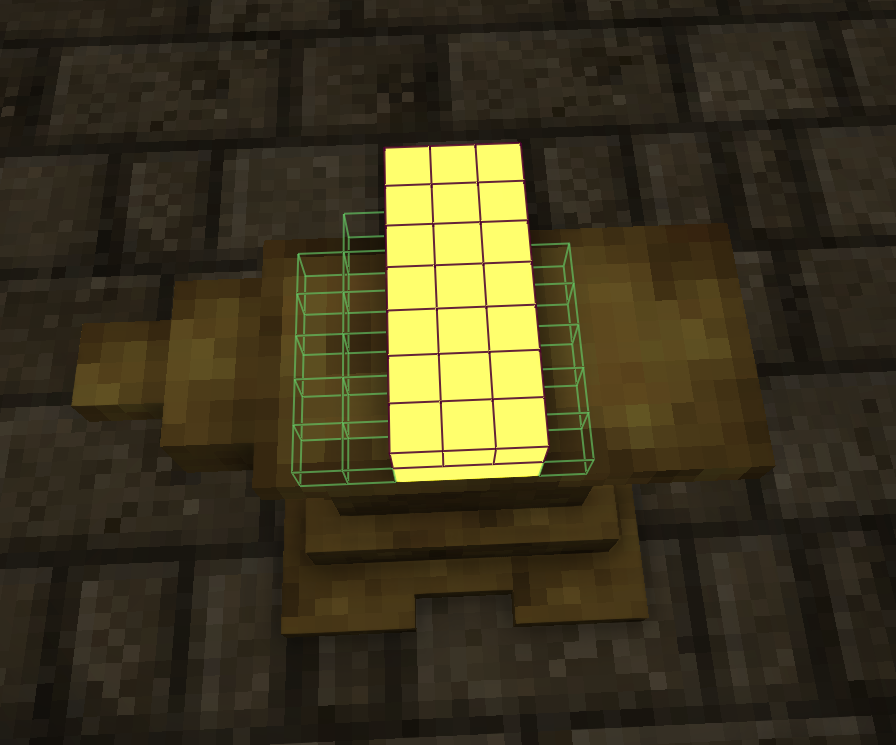
- На металі з’являться зелені й фіолетові клітинки. Зелені потрібно заповнити, фіолетові — прибрати. У злитку 42 клітинки, у пластині 81.
- Бийте молотом. Права кнопка без Shift повертає заготовку. Якщо метал охолонув, поверніть його в кузню: уже вибита форма не скинеться.
Режими молота відкриваються клавішею F. Курсор вільніше рухається із затиснутим Alt або з відкритим інвентарем.
- Сильний удар (Heavy hit). По верхніх шарах роздає метал у боки, а біля краю плющить його вниз. По самому нижньому шару не робить нічого.
- Осадка (Upset: вгору, вниз, ліворуч, праворуч). Зсуває метал у вибраний бік. З нижнього шару підняти клітинки можна лише з краю заготовки.
- Розкол (Split). Назавжди прибирає одну клітинку. На криці й блістерній сталі знімає темний шлак квадратом 3×3 і при цьому не чіпає метал.
Якщо розкол потрапив не туди, другий злиток не потрібен. Охолодіть заготовку і покладіть її в сітку крафту разом із долотом: повернеться 20 шматочків металу, як із цілого злитка. Мідь і бронзу ці шматочки переплавляють у тиглі. Залізну заготовку тигель не візьме, її знову несуть у сиродутну піч.
Пластині, ланцюгу і голівці механічного молота потрібно два злитки. Другий гарячий злиток кладуть на заготовку так само, як перший. Стос вищий за 6 клітинок зайвий метал не прийме: спершу розженіть верх, потім додавайте. Для пилки, ножиць і списа вистачає одного злитка.
Що кувати першим
Кайло й молот простіше відлити. На ковадло має сенс нести те, для чого форми немає.
| Предмет | Злитків | Навіщо він одразу |
|---|---|---|
| Пилка | 1 | відра, бочки, двері й нормальне дерево |
| Ножиці | 1 | стрижка тварин і кущів |
| Наконечник списа | 1 | бій на відстані древка |
| Долото | 1 | розібрати заготовку і різати мікроблоки |
| Серп | 1 | збір урожаю |
| Ніж | 1 | шкури, очерет, м’ясо |
| Цвяхи і штаби | 1 | скриня, скринька і звичайні міхи |
| Пластина | 2 | броня; нею ж зручніше кувати далі |
| Ланцюг | 2 | кольчуга і підвісні механізми |
| Наконечники стріл | 1 | пачка стріл; із пластини форма простіша |
Першою майже завжди кують пилку. Без неї немає відер і бочок, а без бочок немає нормальної шкіри. Цвяхи потрібні одразу слідом, якщо збираєтеся посилити міхи.
Яке ковадло який метал бере
| Ковадло | Що на ньому кують |
|---|---|
| Мідне | мідь, будь-яку бронзу, золото, срібло, свинець, цинк, вісмут і їхні сплави |
| Олов’яна, вісмутова або чорна бронза | усе те саме, плюс залізо і нікель |
| Залізне або з метеоритного заліза | усе те саме, плюс метеоритне залізо, блістерну сталь, сталь і чисте олово |
| Стальне | той самий набір, що в залізного |
Метеоритне залізо на бронзове ковадло не стає, хоча за рівнем воно поруч зі звичайним залізом. Чисте олово теж чекає на залізне ковадло. Для бронзи олово плавлять у тиглі, кувати його не потрібно.
Залізне й стальне ковадло не ллють. Кожне збирають з основи й верху, по 5 злитків на половину, потім гріють обидві частини від 800 °C, кладуть між ними мелену буру і збивають 12 ударами. Це вже наступний метал, не перша кузня.
Залізні й сталеві інструменти після кування можна гартувати. Як це зробити і чим ризикувати, розібрано в гайді про гартування та відпуск.
Джерело: Smithing, Anvil, Forge і Bellows на Vintage Story Wiki (CC BY-NC-SA).